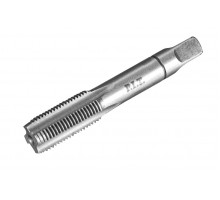
Инструмент для точного формирования внутренней резьбы
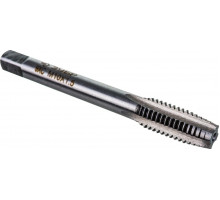
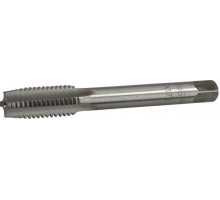
Метчики — это режущий инструмент, предназначенный для нарезания винтовой резьбы в предварительно подготовленных отверстиях. В отличие от плашек, которые работают с наружной резьбой, метчик формирует внутренние витки в металле, пластике или других материалах. Процесс заключается в последовательном удалении слоя материала режущими кромками инструмента, что обеспечивает точное совпадение с заданным профилем. Качество полученной резьбы напрямую зависит от геометрии метчика, его материала и режимов обработки.
Основное назначение метчиков — создание разъемных соединений в деталях машин, механизмов, крепежных элементах. Без этого инструмента невозможно представить сборку корпусных конструкций, ремонт резьбовых отверстий в двигателях, производство метизов или изготовление оснастки. Категория охватывает как ручные инструменты для слесарных работ, так и машинные варианты для промышленных станков с ЧПУ.
Типология: от ручного применения до машинной обработки
Внутри категории метчиков существует четкое разделение по конструктивным признакам и назначению. По способу подачи резания выделяют два основных вида:
- Ручные метчики — комплектуются тремя инструментами (черновой, средний, чистовой) с разной глубиной заборного конуса. Каждый номер снимает определенную часть припуска, что снижает нагрузку и предотвращает срыв резьбы. Используются для работы воротком в условиях, где нет доступа к станку.
- Машинные метчики — имеют одну рабочую часть с полным профилем резьбы. Конструкция рассчитана на высокие скорости вращения и принудительную подачу. Применяются на сверлильных, токарных станках и обрабатывающих центрах.
По конструкции хвостовика и каналам для отвода стружки различают метчики с прямыми, винтовыми и укороченными канавками. Прямые канавки универсальны, но хуже отводят стружку в глубоких отверстиях. Винтовые канавки (левые или правые) обеспечивают эвакуацию стружки вверх или вниз, что критично при нарезании резьбы в глухих отверстиях. Метчики с укороченными канавками применяются для твердых материалов, где требуется высокая жесткость инструмента.
Отдельную нишу занимают гаечные метчики с изогнутым хвостовиком для непрерывного нарезания гаек на станках-автоматах, и метчики для нержавеющей стали с усиленной геометрией режущих кромок и специальным покрытием (например, TiN или TiAlN), снижающим налипание металла.
Практические критерии выбора: что определяет результат
При подборе метчика ключевое значение имеет не только типоразмер резьбы, но и совокупность параметров, влияющих на стойкость инструмента и качество обработки. Основные моменты, которые стоит проанализировать:
- Материал заготовки. Для мягких сталей, алюминия и латуни подходят метчики из быстрорежущей стали HSS без покрытия. Для нержавеющих сплавов, титана и закаленных сталей требуются инструменты из HSS-E (кобальтовые) или твердосплавные, с износостойкими покрытиями.
- Тип отверстия. Для сквозных отверстий можно использовать метчики с прямыми канавками. Для глухих — обязательны винтовые канавки, иначе стружка забивается в дно и ломает инструмент. Длина заборного конуса у глухих метчиков короче, чтобы резьба доходила до дна.
- Шаг резьбы. Стандартный шаг (основной) — универсальный выбор. Мелкий шаг применяется в тонкостенных деталях или при необходимости точной регулировки. Крупный шаг — для быстрого соединения, но снижает прочность резьбы.
- Класс точности. Метчики изготавливаются по допускам (например, 6H, 6G, 7H). Для ответственных соединений выбирают класс 6H — он обеспечивает посадку с зазором, подходящую для большинства крепежных задач. Класс 6G дает больший зазор, что полезно при работе с корродированными материалами.
- Наличие смазки. Без охлаждающей жидкости (СОЖ) при работе с вязкими материалами резьба получается рваной, а метчик быстро перегревается. Для ручного нарезания используют масла или специальные пасты. На станках — эмульсии или масляные туманы.
Типичная ошибка — попытка нарезать резьбу одним проходом без предварительного сверления отверстия нужного диаметра. Диаметр сверла под резьбу рассчитывается по формуле: D сверла = D резьбы — шаг. Например, для M10 (шаг 1,5 мм) сверло должно быть 8,5 мм. Отклонение в 0,1–0,2 мм ведет к браку или поломке инструмента.
Ограничения и нюансы эксплуатации
Даже качественный метчик выходит из строя, если не учитывать физику процесса резания. Основные ограничения:
- Глубина нарезания за один проход не должна превышать 1–1,5 шага резьбы для ручных метчиков. Превышение ведет к заклиниванию.
- При работе с твердыми материалами (твердость выше HRC 35) ручные метчики ломаются из-за хрупкости. Требуются машинные метчики с пониженной скоростью резания.
- В глухих отверстиях обязательно контролировать глубину сверления — она должна быть на 3–4 шага больше глубины резьбы, иначе метчик упрется в дно и сломается.
- Скорость резания для машинных метчиков из HSS составляет 5–15 м/мин для сталей, для алюминия — до 30 м/мин. Превышение ведет к прижогам и потере твердости кромок.
Понимание этих аспектов позволяет избежать типичных поломок и получить резьбу, соответствующую чертежным требованиям. Категория метчиков — не про универсальность, а про точный подбор под конкретную задачу: материал, тип отверстия, режимы обработки и требуемую точность.