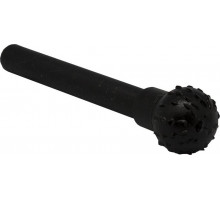
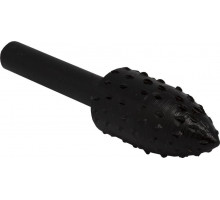
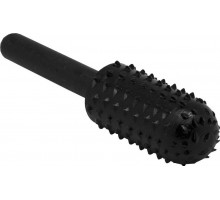
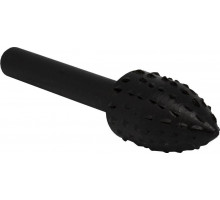
Инструмент фигурной обработки древесины
Борфрезы и шарошки по дереву представляют собой сменные насадки для ручных граверов, бормашин, гибких валов и стационарных станков. В отличие от свёрл или концевых фрез, их основное назначение — не сверление или выборка пазов, а фигурная обработка: снятие фасок, создание углублений, шлифовка труднодоступных мест, прорезь канавок и придание поверхности рельефа. Рабочая часть таких насадок изготавливается из твёрдосплавных материалов (победит, карбид вольфрама) или абразивных составов (эльбор, корунд, оксид алюминия), что обеспечивает высокую стойкость к истиранию при работе с древесиной разной плотности.
Где и зачем применяются борфрезы и шарошки
Сфера использования этих насадок охватывает как профессиональное столярное дело, так и любительское моделирование. На практике борфрезы и шарошки решают следующие задачи:
- Художественная резьба и контурная обработка. С их помощью создают орнаменты, углубления под инкрустацию, плавные линии на фасадах мебели или декоративных панелях.
- Подгонка и доводка деталей. Удаление небольших неровностей, подрезка шипов, корректировка пазов без риска расколоть заготовку.
- Выборка пазов и канавок. Особенно актуально для изготовления деревянных игрушек, рукояток ножей, музыкальных инструментов, где нужна точность и чистота поверхности.
- Шлифовка и полировка криволинейных поверхностей. Абразивные шарошки позволяют обрабатывать радиусные элементы, которые невозможно отшлифовать плоской шкуркой или ленточной машиной.
- Моделирование и реставрация. Восстановление утраченных фрагментов, снятие старого покрытия в углублениях, прорезка фальцев в труднодоступных зонах.
Особенно ценны такие насадки при работе с твёрдыми породами (дуб, бук, ясень) — обычный ручной инструмент здесь либо не справляется, либо даёт грубый скол. Борфреза с правильной геометрией режет чисто, без задиров, что сокращает время на последующую шлифовку.
Виды насадок и их конструктивные различия
Внутри категории существует чёткое разделение по форме, типу режущей кромки и материалу рабочей части. Понимание этих отличий напрямую влияет на результат.
По форме рабочей части:
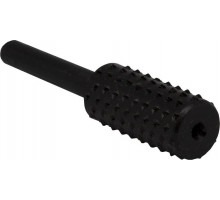
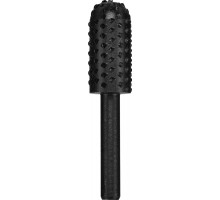
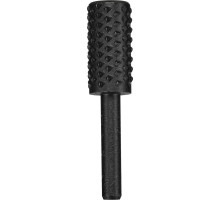
- Цилиндрические. Прямые или с закруглённым торцом. Используются для выборки ровных канавок и выравнивания плоских участков.
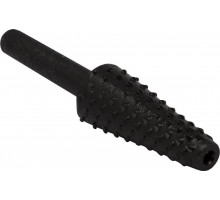
- Конусные (конические). Позволяют делать V-образные углубления, фаски под разными углами, а также обрабатывать кромки.
- Шаровые (сферические). Идеальны для создания плавных углублений, выборки под шканты, резьбы в стиле «грибок» или «полукруг». Часто используются в 3D-моделировании деревянных деталей.
- Пламевидные и перевёрнутый конус. Специфические формы для сложной орнаментальной резьбы, когда нужно подрезать поднутрения или формировать узкие глубокие полости.
- Дисковые и фасонные. Применяются для прорезки пазов под шпон, создания декоративных валиков и галтелей.
По типу режущей кромки:
- С прямыми зубьями. Дают агрессивный, быстрый съём материала, но оставляют более грубую поверхность. Хороши для черновой обработки.
- С косыми (винтовыми) зубьями. Режут плавнее, меньше вибрации, чище поверхность. Оптимальны для чистовой резьбы и финишной подгонки.
- Алмазные и абразивные. Не имеют зубьев как таковых — рабочая часть представляет собой спечённый абразив. Такие насадки не режут, а стирают волокна. Применяются для шлифовки, полировки, снятия заусенцев и обработки торцов, где обычная фреза может вырвать волокно.
По материалу:
- Твёрдосплавные (карбид вольфрама). Основной рабочий инструмент для большинства задач. Долговечны, держат заточку, работают по любой древесине, включая фанеру и ДСП.
- Быстрорежущая сталь (HSS). Мягче, быстрее тупятся, но дешевле. Пригодны для мягких пород и кратковременных работ.
- Абразивные (эльборовые, корундовые). Незаменимы для зачистки после фрезы, снятия лака или краски из углублений, а также для обработки торцов, склонных к сколам.
Ключевые параметры выбора и практические нюансы
При выборе конкретной насадки стоит ориентироваться не на универсальность, а на конкретную операцию. На практике важны следующие характеристики:
- Диаметр хвостовика. Самый распространённый — 3,2 мм и 6 мм. Насадки с хвостовиком 3,2 мм подходят для компактных граверов и тонких работ. Шестимиллиметровый хвостовик даёт большую жёсткость и устойчивость к боковым нагрузкам — это выбор для станков и мощных бормашин. Использование переходных цанг может снизить точность биения.
- Длина рабочей части. Короткие борфрезы (до 10 мм) удобны для маневрирования в сложных контурах. Длинные (20–30 мм) позволяют делать глубокие выборки, но требуют осторожности — при перекосе возрастает риск поломки.
- Количество зубьев и их шаг. Мелкий зуб (много режущих кромок) даёт чистую поверхность, но медленнее снимает материал. Крупный зуб — быстрый съём, но грубая обработка. Для твёрдых пород лучше выбирать мелкий зуб, для мягких — средний или крупный.
- Тип покрытия (для твёрдосплавных). Некоторые производители наносят износостойкое покрытие (TiN, TiAlN). Оно увеличивает ресурс в 2–3 раза, особенно при работе с абразивными материалами вроде МДФ или фанеры с клеевыми прослойками.
- Форма торца. Плоский торец оставляет чёткий угол, закруглённый — плавный переход. Это важно при создании сопряжений деталей.
Типичные ошибки при выборе:
- Попытка использовать шарошку для грубого съёма материала — она быстро забивается и теряет эффективность. Для этого есть борфрезы с крупным зубом.
- Игнорирование направления вращения. Винтовые зубья рассчитаны на конкретное вращение (правое или левое). Работа в обратную сторону приводит к вибрации и вырыванию волокон.
- Использование изношенной насадки на чистовых операциях. Тупой инструмент не режет, а мнёт древесину, вызывая прижоги и сколы.
- Выбор слишком длинной рабочей части для тонких операций — возрастает риск поломки при малейшем боковом усилии.
Также стоит учитывать, что абразивные шарошки (эльборовые) не предназначены для работы с мягкими смолистыми породами — смола быстро забивает поры, и насадка перестаёт работать. Их удел — твёрдая древесина и зачистка после твёрдосплавной фрезы. Для сосны или липы лучше использовать карбидные насадки с открытой структурой или специальные шарошки с крупной зернистостью.