Инструмент для точной обработки: что скрывается за названием
Борфрезы твердосплавные — это режущий инструмент, предназначенный для механической обработки материалов с высокой точностью и производительностью. В отличие от обычных свёрл или фрез, борфрезы работают за счёт вращения и поступательного движения, позволяя снимать материал в труднодоступных местах, формировать сложные контуры, сглаживать кромки и удалять заусенцы. Их рабочая часть изготавливается из карбида вольфрама (твердого сплава), что обеспечивает износостойкость и способность резать твёрдые материалы, включая закалённые стали, чугун, титан и жаропрочные сплавы. Инструмент применяется в слесарных работах, ремонте пресс-форм, авиастроении, автомобилестроении и ювелирном деле — везде, где требуется ручная или станочная обработка с высокой степенью контроля.
Основные сценарии использования и типовые задачи
Борфрезы твердосплавные решают широкий спектр задач, которые невозможно или неэффективно выполнять другими инструментами. Вот ключевые области их применения:
- Удаление заусенцев и сглаживание кромок — после механической обработки деталей (сверления, точения, фрезерования) остаются острые края и заусенцы. Борфреза позволяет быстро и аккуратно их удалить, не повреждая основную поверхность.
- Формовка и профилирование — создание пазов, канавок, радиусов и сложных геометрических форм в деталях из металла, пластика или композитов. Например, при изготовлении пресс-форм или ремонте штампов.
- Зачистка сварных швов — удаление грата, окалины и неровностей после сварки. Твёрдый сплав справляется с закалёнными участками, которые образуются в зоне термического влияния.
- Растачивание и подгонка отверстий — корректировка диаметров, исправление дефектов литья или удаление остатков резьбы. Инструмент позволяет работать с высокой точностью без перегрева детали.
- Обработка труднодоступных зон — благодаря разнообразию форм (цилиндрические, конические, сферические, обратноконусные) борфреза может проникать в узкие полости, внутренние углы и сложные выемки, куда не добраться обычными фрезами.
Важно понимать, что борфрезы не предназначены для объёмного съёма материала (как черновые фрезы) — их сильная сторона в финишной или промежуточной обработке, где важна геометрия и чистота поверхности.
Ключевые различия внутри категории: форма, насечка и хвостовик
Однородность названия обманчива: внутри категории «борфрезы твердосплавные» существует серьёзная дифференциация по нескольким параметрам, которые напрямую влияют на результат работы.
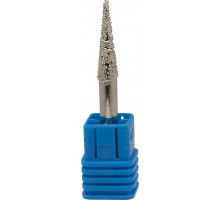
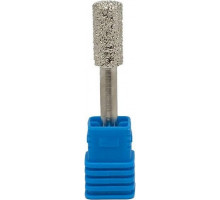
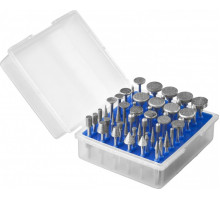
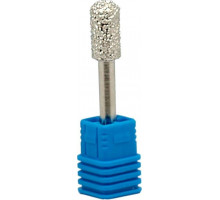
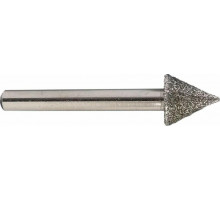
- Форма рабочей части — определяет, какую геометрию вы сможете получить. Основные типы: цилиндрическая (для плоских поверхностей и прямых пазов), сферическая (для радиусных углублений и вогнутых поверхностей), коническая (для обработки углов и конусов), обратноконусная (для поднутрений и обратных сторон), пламевидная и копьевидная (для сложных переходов). Выбор формы диктуется конкретной задачей: например, для снятия заусенца с внутреннего угла лучше подходит коническая, а для выемки — сферическая.
- Тип насечки (зубьев) — влияет на скорость резания, чистоту поверхности и нагрузку на инструмент. Различают: стандартную (средняя насечка — универсальный вариант для большинства сталей), крупную (для мягких материалов — алюминия, латуни, пластика — обеспечивает высокую производительность, но даёт грубую поверхность), мелкую (для твёрдых и закалённых сталей — даёт гладкую поверхность, но требует меньшей подачи), а также перекрёстную и алмазную насечку (для специфических задач, например, обработки чугуна или титана). Ошибка: использование крупной насечки на закалённой стали приводит к быстрому износу и сколам.
- Тип хвостовика — определяет совместимость с оборудованием. Самый распространённый — цилиндрический (под цанговый патрон). Для пневматических машинок часто используется хвостовик 6 мм, для станков — 8 или 10 мм. Реже встречаются конические хвостовики (Морзе) для стационарных станков. Важно: хвостовик должен быть точно отшлифован, чтобы избежать биения на высоких оборотах.
Дополнительно различают борфрезы по типу покрытия (например, TiAlN для повышения термостойкости) и по классу точности (стандарт и премиум, где допуски на геометрию строже).
Практические критерии выбора: что действительно важно
При подборе борфрезы под конкретную задачу стоит опираться на четыре параметра, которые определяют эффективность и срок службы инструмента.
- Твёрдость и тип обрабатываемого материала — главный фильтр. Для мягких металлов (алюминий, медь) подходит крупная насечка и стандартная форма. Для закалённых сталей (HRC 50+) требуется мелкая насечка и, желательно, покрытие для снижения температуры. Для титана и нержавейки — перекрёстная насечка, чтобы избежать налипания стружки. Игнорирование этого правила ведёт к быстрому затуплению или поломке.
- Скорость вращения и подача — борфрезы рассчитаны на высокие обороты (от 10 000 до 60 000 об/мин в зависимости от диаметра). На низких оборотах резание становится неэффективным, растёт вибрация и нагрузка. Оптимальная скорость зависит от диаметра: чем меньше диаметр, тем выше обороты. Подача должна быть равномерной, без рывков — иначе возможен скол режущей кромки.
- Геометрия и точность — если требуется высокая чистота поверхности (Ra 0.8 и выше), выбирайте борфрезы с мелкой насечкой и точной шлифовкой. Для черновой обработки достаточно стандартной насечки. Также учитывайте угол заточки: для агрессивного съёма лучше подходят зубья с положительным передним углом, для чистовой — с нейтральным.
- Устойчивость к вибрации — тонкие и длинные борфрезы (например, с удлинённой шейкой) склонны к вибрации, что снижает качество обработки. В таких случаях выбирайте инструмент с более толстым хвостовиком (если позволяет патрон) или используйте оправки с демпфированием. Также обращайте внимание на балансировку — дешёвые экземпляры часто имеют дисбаланс, что приводит к быстрому износу шпинделя.
Типичная ошибка новичков — попытка использовать одну борфрезу для всех материалов. На практике это приводит к перегреву, засаливанию насечки и потере геометрии. Лучше иметь набор из 3-4 инструментов с разной насечкой и формой под конкретные задачи, чем один универсальный, который быстро выйдет из строя.