Цанги, патроны и муфты для граверов — это оснастка, отвечающая за передачу вращения от шпинделя к рабочему инструменту и фиксацию его в строго заданном положении. В отличие от бытовых сверлильных патронов, где зажим происходит кулачками, в граверах чаще применяются цанговые зажимы, обеспечивающие минимальное биение и высокую точность на высоких оборотах. Качество этой оснастки напрямую влияет на чистоту обработки, износ подшипников мотора и ресурс самого инструмента.
Назначение и сценарии использования
Основная функция — надежное закрепление хвостовика фрезы, сверла, бор-насадки или полировального круга. В зависимости от конструкции, оснастка решает разные задачи:
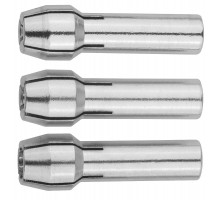
- Цанги — обеспечивают концентричный зажим для инструментов с цилиндрическим хвостовиком. Используются при тонком фрезеровании, гравировке, сверлении печатных плат и ювелирной обработке, где критично отсутствие вибраций.
- Патроны быстрозажимные и ключевые — применяются для частой смены оснастки разного диаметра (например, при шлифовке или полировке). Удобны, но дают большее биение, чем цанги, поэтому не подходят для прецизионных работ.
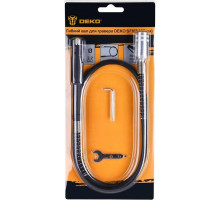
- Муфты (удлинители и переходники) — используются для увеличения вылета инструмента, изменения посадочного диаметра или соединения гибкого вала с гравером. Востребованы в труднодоступных местах, при обработке глубоких полостей или при необходимости использовать оснастку с нестандартным хвостовиком.
Основные виды и конструктивные различия
Внутри категории важно различать тип зажима и совместимость с конкретной моделью гравера. На рынке представлены три ключевых варианта:
- Цанги пружинные (ER-система) — самый распространенный тип для профессиональных и полупрофессиональных граверов. Имеют прорези, сжимающиеся при затягивании гайки. Диапазон зажима у каждой цанги узкий (обычно 0,5–1 мм), поэтому для каждого размера хвостовика нужна отдельная цанга. Маркировка ER11, ER16, ER20 указывает на наружный диаметр и длину цанги — чем больше номер, тем толще хвостовик она может зажать.
- Цанги с фиксированным диаметром — неразрезные втулки, которые подходят только под один конкретный размер. Обеспечивают максимальную точность и жесткость, но требуют идеального совпадения диаметра хвостовика. Часто используются в микро-граверах для сверления отверстий менее 1 мм.
- Быстрозажимные патроны — имеют кулачковый или конусный механизм, позволяющий менять оснастку без ключа. Удобны для быстрой смены, но проигрывают в точности. Подходят для грубой обдирки, шлифовки и работ, где биение в 0,1–0,2 мм не критично.
- Переходные муфты — бывают двух типов: для увеличения диаметра хвостовика (например, с 2,35 мм до 3,175 мм) и для соединения гибкого вала. Важно учитывать, что любая муфта добавляет дополнительное биение и снижает допустимый крутящий момент.
Ключевые параметры выбора и практические нюансы
При подборе оснастки для гравера важны не только размеры, но и качество изготовления. Типичная ошибка — покупка дешевых цанг с плохой обработкой посадочных конусов, что приводит к разбиванию гнезда в шпинделе и появлению люфта. На что стоит обратить внимание:
- Точность посадочного конуса — угол конуса должен строго соответствовать гнезду шпинделя (чаще всего 8° или 10°). Несоответствие даже в 0,5 градуса вызывает перекос инструмента.
- Диапазон зажима — для цанг ER указывается в маркировке. Например, цанга ER11 3 мм зажимает хвостовики от 2,5 до 3,5 мм. Использование цанги для хвостовика меньше минимального диапазона приводит к слабой фиксации и вырыванию инструмента.
- Материал и термообработка — качественные цанги изготавливаются из легированной стали (например, 65Mn или 9CrSi) с последующей закалкой до твердости 45–50 HRC. Мягкие цанги быстро деформируются и теряют точность.
- Биение — для тонких работ (гравировка, фрезеровка текстолита) выбирайте цанги с заявленным биением не более 0,01–0,02 мм. Быстрозажимные патроны обычно имеют биение 0,05–0,15 мм, что заметно на высоких оборотах.
- Совместимость с резьбой гайки — у разных производителей шаг и диаметр резьбы на шпинделе могут отличаться. Например, у китайских граверов часто используется резьба M8x0,75, а у европейских — M10x1. Перепутав гайку, можно повредить резьбу.
- Длина вылета — слишком длинная оснастка увеличивает рычаг и вибрацию. Для глубоких полостей используйте удлинители, но учитывайте, что каждый дополнительный сантиметр вылета снижает допустимую подачу на 15–20%.
На практике чаще всего проблемы возникают из-за несоответствия диаметра хвостовика и цанги. Не пытайтесь зажать фрезу 3,2 мм в цангу на 3 мм — это приведет к неравномерному зажиму и биению. Также не стоит использовать изношенные цанги: если при затягивании гайки прорези смыкаются полностью, цанга потеряла упругость и требует замены. Для работ с высокими оборотами (свыше 20 000 об/мин) предпочтительны цанги с балансировкой, хотя в бюджетном сегменте это встречается редко.