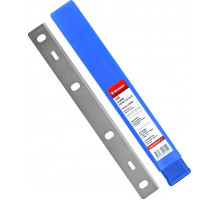
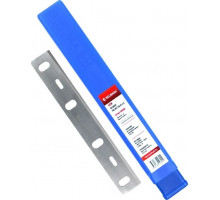
Режущий инструмент для плоскостной обработки древесины
Ножи для фуговальных и рейсмусовых станков — это сменные режущие элементы, устанавливаемые на вращающийся ножевой вал. Их основная задача — создание гладкой, ровной поверхности заготовки за счёт срезания тонкого слоя материала. В отличие от пильных дисков или фрез, эти ножи работают по касательной, обеспечивая чистовую обработку без глубоких рисок и сколов. Категория объединяет изделия, которые применяются как в бытовых деревообрабатывающих станках, так и в профессиональном оборудовании для мебельного производства, столярных мастерских и строительных цехов.
Где и зачем используются эти ножи
Основные сценарии применения напрямую связаны с двумя типами станков:
- Фуговальные станки — выравнивание одной плоскости заготовки, создание базовой ровной поверхности. Ножи здесь работают с нижней стороны детали, снимая неровности и кривизну. Используются на начальном этапе обработки, когда требуется подготовить доску или щит к дальнейшей калибровке.
- Рейсмусовые станки — калибрование заготовки по толщине после фугования. Ножи срезают параллельный слой с верхней стороны, обеспечивая одинаковую толщину по всей длине детали. Применяются для получения точных размеров, например, при изготовлении мебельных щитов, досок для пола или элементов лестниц.
На практике ножи для этих станков часто взаимозаменяемы по геометрии, но различаются по требованиям к износостойкости и чистоте реза. На фуговальных станках важна способность работать с криволинейными и сучковатыми заготовками, на рейсмусовых — стабильность снятия слоя без вибраций на больших ширинах.
Основные виды и конструктивные отличия
Внутри категории ножи разделяются по нескольким ключевым признакам, которые определяют их поведение в работе и срок службы.
- По материалу режущей кромки:
- Быстрорежущая сталь (HSS) — стандартный вариант для большинства бытовых и полупрофессиональных станков. Хорошо держит заточку при работе с мягкими и средними породами древесины, но быстро тупится при контакте с твёрдыми включениями (сучки, смола, загрязнения).
- Твердосплавные напайки (HM, карбид вольфрама) — устанавливаются на ножи для интенсивной эксплуатации. Режущая кромка из твёрдого сплава значительно дольше остаётся острой, позволяет обрабатывать твёрдые и экзотические породы, ДСП, фанеру, а также материалы с клеевыми слоями.
- Цельные твердосплавные ножи — редкий вариант для высокопроизводительных станков, где требуется максимальная износостойкость и стабильность геометрии.
- По конструкции:
- Сменные пластины (поворотные) — имеют несколько режущих кромок (чаще всего две или четыре). При затуплении одной кромки пластину поворачивают на другую сторону без переточки. Удобны для быстрой замены, но требуют точной установки в ножевой вал.
- Односторонние ножи — классический вариант с одной рабочей кромкой. После износа подлежат заточке или утилизации. Обычно дешевле, но требуют более частого обслуживания.
- Ножи с отверстиями или пазами — используются для фиксации на валах с винтовым креплением. Обеспечивают более жёсткую посадку и снижают риск смещения при работе.
- По геометрии:
- Прямые ножи — стандартная форма для большинства фуговальных и рейсмусовых станков. Обеспечивают ровный срез по всей ширине.
- Волнистые (рифлёные) ножи — предназначены для создания текстурированной поверхности (например, под «старину»). Используются редко, в основном в декоративной обработке.
Ключевые параметры выбора и практические нюансы
При подборе ножей для конкретного станка важно учитывать не только размеры, но и условия эксплуатации. Ошибки на этом этапе приводят к ухудшению качества обработки, вибрациям и преждевременному износу оборудования.
- Геометрические размеры: длина, ширина и толщина ножа должны строго соответствовать посадочным размерам ножевого вала. Даже небольшое отклонение по толщине (на 0,1–0,2 мм) может вызвать дисбаланс и биение. Длина подбирается по ширине рабочей зоны станка — нож должен перекрывать всю обрабатываемую поверхность, но не выступать за края вала.
- Угол заточки и профиль кромки: стандартный угол для большинства деревообрабатывающих ножей — 40–45 градусов. Более острый угол (30–35°) даёт более чистый рез на мягких породах, но быстрее затупляется. Тупой угол (50–55°) увеличивает стойкость, но ухудшает качество поверхности на твёрдых материалах. Для универсальных задач выбирают средние значения.
- Тип заточки: прямолинейная кромка подходит для большинства операций. Микрофаска (небольшая вторичная заточка) повышает прочность кромки при работе с сучками и смолистыми породами. Волнистая заточка используется редко — только для декоративных целей.
- Балансировка: ножи в комплекте должны быть подобраны по весу и отбалансированы. Разница в массе между ножами на одном валу вызывает вибрацию, которая ухудшает качество обработки и сокращает ресурс подшипников станка. Профессиональные наборы часто поставляются с указанием веса каждого ножа.
- Совместимость с системой крепления: различают клиновое, винтовое и эксцентриковое крепление. Для клиновых валов важна точность посадки по плоскости, для винтовых — совпадение отверстий. Использование неподходящего типа крепления может привести к вылету ножа во время работы.
Типичная ошибка — покупка ножей с твёрдосплавными напайками для станка с низкой жёсткостью вала. Твёрдый сплав требует более стабильной геометрии и меньших вибраций, иначе напайки могут выкрашиваться. Для маломощных бытовых станков чаще оптимальны ножи из быстрорежущей стали — они более пластичны и прощают небольшие погрешности установки.
Также стоит учитывать, что ножи с двусторонней заточкой (поворотные) не всегда обеспечивают такую же точность, как односторонние после переточки. При повороте кромки может незначительно измениться положение режущей плоскости, что критично для рейсмусовых станков, где требуется высокая точность толщины.