Инструмент для фигурной обработки древесины
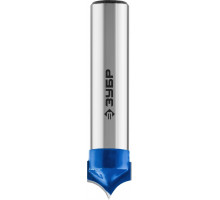
Фрезы по дереву представляют собой режущий инструмент с одной или несколькими режущими кромками, предназначенный для выборки пазов, создания профильных кромок, обработки кромок и фигурной резьбы. В отличие от свёрл, которые работают преимущественно вдоль оси, фреза формирует поверхность за счёт бокового перемещения. Основная задача этого инструмента — придать заготовке точную геометрию или декоративную форму, недостижимую при использовании ручного рубанка или стамески. Качество обработки напрямую зависит от геометрии режущей части, материала изготовления и скорости вращения.
Основные сценарии использования и сферы применения
Фрезы востребованы в столярном деле, мебельном производстве, строительстве и моделировании. На практике они решают несколько типовых задач:
- Создание соединений: выборка пазов под шип, «ласточкин хвост», формирование шпунта и гребня для сборки мебельных щитов и оконных рам.
- Обработка кромок: придание краям деталей закруглённой, фигурной или скошенной формы — от простых радиусных до сложных многоступенчатых профилей (калёвки, галтели).
- Декоративная резьба: создание орнаментов, багета, наличников, карнизов и элементов фасадов. Здесь важна чистота обработки, так как шлифовка сложного профиля затруднена.
- Фрезерование пазов и четвертей: для врезки петель, замков, направляющих и установки стеклопакетов.
- Копирование и шаблонная обработка: использование фрез с подшипником или копировальной втулкой для точного повторения формы шаблона.
Каждая задача требует определённого типа фрезы: для глубоких пазов применяют пазовые, для фигурных кромок — кромочные, для выборки четверти — фальцевые. Универсального инструмента на все случаи не существует, поэтому набор обычно формируется под конкретные операции.
Виды фрез и их конструктивные отличия
Внутри категории фрезы различаются по конструкции, типу хвостовика и способу крепления режущих элементов.
- Цельные фрезы: изготавливаются из одного куска быстрорежущей стали (HSS) или твёрдого сплава (HM). Цельные твёрдосплавные фрезы обеспечивают высокую точность и стойкость к износу, но при поломке не подлежат восстановлению. HSS-фрезы дешевле, но быстрее тупятся при работе с твёрдыми породами.
- Насадные фрезы со сменными ножами: режущие кромки выполнены в виде отдельных пластин из твёрдого сплава, которые крепятся к корпусу винтами. Преимущество — возможность замены затупившегося ножа без потери точности центровки. Такие фрезы экономически выгодны при больших объёмах работы.
- По типу хвостовика: цилиндрические (6, 8, 12 мм) и конические (например, конус Морзе). Для ручного фрезера стандарт — хвостовик 6 или 8 мм, для станков — 12 мм и более. Важно, чтобы хвостовик имел точную геометрию и не имел биения, иначе вибрация испортит поверхность.
- С подшипником и без: кромочные и копировальные фрезы оснащаются подшипником, который скользит по шаблону или уже обработанной кромке, задавая точную глубину реза. Пазовые и концевые фрезы подшипника не имеют — глубина контролируется упором или ограничителем.
Отдельно стоят специализированные фрезы: для «ласточкина хвоста», для обработки торцов, для выборки четверти, а также наборы для изготовления вагонки и блок-хауса. Каждая имеет уникальный профиль, который не заменяется другими типами.
Ключевые параметры выбора и практические нюансы
При подборе фрезы важно учитывать не только тип, но и ряд технических характеристик, от которых зависит результат.
- Материал режущей части: твёрдый сплав (HM) предпочтителен для твёрдых пород дерева, фанеры, ДСП и МДФ. HSS подходит только для мягкой древесины и пластика. На упаковке обычно указывают марку сплава — например, K10 или K20. Чем выше цифра, тем твёрже сплав, но он более хрупкий.
- Диаметр и длина режущей части: диаметр влияет на ширину паза или профиля. Длина режущей части определяет максимальную глубину обработки за один проход. Для глубоких пазов лучше использовать фрезы с удлинённой режущей частью, но при этом снижать подачу, чтобы избежать перегрева.
- Количество зубьев (режущих кромок): фрезы с двумя зубьями (стандарт) обеспечивают высокую скорость съёма материала, но дают более грубую поверхность. Многозубые фрезы (4–6 зубьев) работают медленнее, но оставляют гладкий срез, что важно для финишной обработки. Для черновой работы выбирают двухзубые, для чистовой — многозубые.
- Скорость вращения и подача: каждый тип фрезы рассчитан на определённые обороты. Превышение скорости ведёт к подгоранию древесины и быстрому износу. Занижение — к сколам и вибрации. Практическое правило: чем больше диаметр фрезы, тем ниже должна быть скорость вращения.
- Наличие защитного покрытия: некоторые фрезы имеют титановое или нитридное покрытие, которое снижает трение и предотвращает налипание смолы. Это актуально при работе с сырой или смолистой древесиной, но не заменяет своевременную заточку.
Типичная ошибка — попытка обработать за один проход слишком толстый слой. Это перегружает двигатель, вызывает вибрацию и приводит к сколам. Оптимальная глубина реза за один проход — не более половины диаметра режущей части. Для твёрдых пород и фанеры глубину уменьшают до 1/3.
Ещё один важный момент — совместимость с цангой фрезера. Хвостовик должен входить в цангу без люфта, но без чрезмерного усилия. Использование переходников или втулок снижает точность и увеличивает риск вырыва фрезы. При выборе набора фрез обращайте внимание на качество заточки — острые кромки не должны иметь заусенцев и завалов, иначе чистота обработки будет низкой.