Инструмент для создания резьбы: от ручного до промышленного
Резьбонарезной инструмент — это группа приспособлений и оснастки, предназначенных для формирования винтовой канавки (резьбы) на поверхности деталей или в отверстиях. В отличие от резьбонакатного оборудования, которое деформирует материал, режущие инструменты работают за счет снятия стружки. Это универсальное решение для ремонта, сборки и производства, где требуется надежное резьбовое соединение — от сантехники и автосервиса до станкостроения и авиационной промышленности.
Основная задача такого инструмента — получить точную геометрию резьбы с заданным шагом, профилем и допуском. Качество результата напрямую зависит от правильного подбора инструмента под материал, тип резьбы (метрическая, дюймовая, трубная, трапецеидальная) и способ обработки (ручной или машинный).
Основные виды и их практические отличия
Внутри категории инструмент делится по принципу действия и конструкции. Самые распространенные группы:
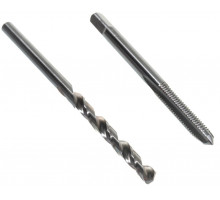
- Метчики — для нарезания внутренней резьбы в глухих и сквозных отверстиях. Различаются по конструкции: машинные (для станков), ручные (с квадратом под вороток), гаечные (для непрерывной работы на гайконарезных автоматах), а также комбинированные (сверло-метчик). Важный нюанс: для глухих отверстий нужны метчики с укороченной заборной частью, иначе инструмент упрется в дно и сломается.
- Плашки (лерки) — для нарезания наружной резьбы на прутках, болтах или трубах. Бывают круглые (для плашкодержателей), разрезные (регулируемые) и призматические (для станков). Круглые плашки делятся на классы точности: для ответственных соединений выбирают инструмент с меньшим допуском.
- Резьбонарезные головки — оснастка для токарных и фрезерных станков, позволяющая нарезать резьбу за один проход. Обычно оснащены гребенками или круглыми плашками с автоматическим раскрытием, что повышает производительность и чистоту поверхности.
- Резьбовые фрезы — применяются для фрезерования резьбы на станках с ЧПУ. Позволяют обрабатывать твердые материалы, получать резьбу большого диаметра и работать в труднодоступных местах.
Разница между ними не только в форме, но и в кинематике: метчик работает на врезание и требует строгой соосности, плашка — на скольжение по заготовке, а фреза — на интерполяцию. Выбор зависит от типа производства: для единичного ремонта достаточно метчиков и плашек, для серии — головки или фрезы.
Ключевые параметры выбора: что реально влияет на результат
При подборе резьбонарезного инструмента важны не только размеры, но и характеристики, которые определяют стойкость и точность. Основные критерии:
- Материал и покрытие — быстрорежущая сталь (HSS) подходит для мягких сталей, цветных металлов и чугуна. Твердосплавные метчики и фрезы (например, из ВК8 или T15K6) работают с нержавейкой, титаном и закаленными сталями. Покрытия (TiN, TiAlN, TiCN) снижают трение, уменьшают налипание стружки и увеличивают ресурс в 2–5 раз. Типичная ошибка: использовать HSS-метчик для нержавейки без покрытия — инструмент быстро затупится или сломается.
- Тип резьбы и шаг — для метрической резьбы шаг стандартизирован (крупный/мелкий), для дюймовой — количество ниток на дюйм. Важно: для трубной цилиндрической резьбы (G) и конической (Rc, R) нужны разные метчики — они отличаются профилем и конусностью. Использование обычного метчика для трубной резьбы приведет к негерметичности соединения.
- Конструкция заборной части — у метчиков бывает 2–4 пера, длина заборного конуса определяет нагрузку на режущую кромку. Для вязких материалов (алюминий, медь) нужны метчики с большим количеством стружечных канавок и полированными передними поверхностями, чтобы стружка не забивалась.
- Класс точности — для метчиков и плашек указывается допуск (например, 6H, 6G для внутренней резьбы; 6g, 6e для наружной). Для ответственных соединений (гидравлика, авиация) выбирают более точный класс, для общестроительных — допуск шире, что снижает риск заклинивания.
- Способ подачи СОЖ — для глубоких отверстий и нержавеющих сталей критично наличие внутренних каналов для подачи смазочно-охлаждающей жидкости. Без СОЖ инструмент перегревается, резьба рвется, а стружка приваривается к кромке.
Также стоит учитывать твердость заготовки: для материалов с HRC > 40 обычный HSS-инструмент не подходит — нужен твердосплавный или с керамическим покрытием. Игнорирование этого правила — одна из частых причин поломки метчика в глухом отверстии, после чего извлечь обломок крайне сложно.
Типичные ограничения и нюансы эксплуатации
Даже качественный инструмент требует соблюдения режимов резания. Скорость вращения и подача должны соответствовать материалу: для стали 45 — 8–12 м/мин, для алюминия — 20–30 м/мин. Превышение скорости ведет к ускоренному износу, занижение — к наклепу и ухудшению шероховатости.
Еще один нюанс — подготовка отверстия. Для метчиков диаметр сверла должен быть строго по таблице (с учетом шага резьбы). Заниженный диаметр создает избыточное усилие и риск слома, завышенный — неполный профиль резьбы. Для плашек важно снять фаску на конце заготовки — это облегчает центровку и предотвращает срыв первых витков.
При работе с глухими отверстиями обязателен контроль глубины: метчик должен входить на 2–3 витка глубже требуемой резьбы, чтобы компенсировать заборную часть. Игнорирование этого приводит к неполной резьбе в донной части.