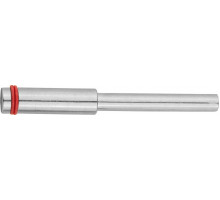
Основа для точной обработки: что такое оправки для мини-насадок
Оправки для мини-насадок — это переходные элементы, которые служат связующим звеном между вращающимся инструментом (гравером, бормашиной, мини-дрелью) и сменной рабочей оснасткой. В отличие от стандартных цанговых зажимов, рассчитанных на хвостовики определённого диаметра, оправки позволяют использовать насадки с посадочными отверстиями — отрезные круги, полировальные диски, щётки, фетровые головки и войлочные конусы. Без оправки такая оснастка физически не может быть зафиксирована в патроне инструмента. По сути, это универсальный адаптер, который расширяет возможности оборудования и делает его пригодным для широкого спектра задач — от черновой обработки до финишной доводки.
Сферы применения и практические сценарии
Оправки востребованы везде, где требуется малогабаритная обработка с использованием гибкой или абразивной оснастки. Основные направления использования:
- Ювелирное дело и ремонт часов — для полировки мелких деталей, шлифовки внутренних поверхностей колец, обработки труднодоступных участков корпусов. Здесь критична точность и минимальное биение оправки.
- Моделирование и хобби — при создании стендовых моделей, макетов, деталей из пластика, дерева или мягких металлов. Оправки позволяют быстро менять насадки под разные стадии обработки.
- Стоматологическая техника и зубопротезирование — для финишной обработки протезов, полировки керамики и металлокерамики. В этой сфере важна стерилизуемость и устойчивость к многократному использованию.
- Автомобильный тюнинг и ремонт кузовов — для полировки небольших участков ЛКП, зачистки сварных швов, обработки деталей интерьера. Оправки с резиновыми или войлочными насадками здесь незаменимы.
- Электроника и приборостроение — для зачистки контактов, удаления заусенцев с печатных плат, обработки корпусов приборов.
В каждом из этих сценариев оправка работает в паре с конкретным типом насадки, и от её геометрии, материала и длины напрямую зависит качество обработки.
Виды оправок и их конструктивные различия
Внутри категории существует несколько принципиально разных типов, которые отличаются по способу фиксации насадки и по конструкции хвостовика:
- Оправки с резьбовым стержнем — наиболее распространённый тип. Насадка (например, полировальный диск) накручивается на резьбу или фиксируется между двух шайб. Такие оправки подходят для мягких материалов — войлока, фетра, поролона. Важно, чтобы резьба совпадала с посадочным отверстием насадки.
- Оправки с цанговым зажимом на конце — позволяют закрепить оснастку с собственным хвостовиком (например, мини-свёрла или боры). По сути, это удлинитель, который меняет вылет инструмента. Используются для работы в глубоких полостях или узких местах.
- Оправки с фиксатором типа «барашек» — насадка надевается на стержень и прижимается винтом или гайкой-барашком. Удобны для быстрой смены насадок, но требуют аккуратности при затяжке, чтобы не повредить оснастку.
- Оправки под отрезные круги — имеют плоскую площадку и стопорный винт, который фиксирует круг с двух сторон. Диаметр площадки должен соответствовать внутреннему отверстию круга (обычно 1,5–3 мм).
- Оправки с хвостовиком под цангу — стандартное решение для большинства граверов. Диаметр хвостовика чаще всего 2,35 мм, 3 мм или 3,175 мм. Этот параметр должен совпадать с цангой инструмента.
Также различают оправки по материалу изготовления: стальные (наиболее распространённые, прочные), латунные (используются для деликатных работ, чтобы не поцарапать деталь) и с резиновым покрытием (для фиксации хрупких насадок без риска деформации).
Ключевые параметры выбора и типичные ошибки
При подборе оправки важно учитывать несколько практических аспектов, которые напрямую влияют на результат работы:
- Диаметр хвостовика — самый критичный параметр. Если он не соответствует цанге инструмента, оправка либо не зажмётся, либо будет болтаться, вызывая биение. Стандартные значения: 2,35 мм (для ювелирных и стоматологических бормашин), 3 мм и 3,175 мм (для большинства граверов).
- Длина рабочей части — влияет на доступ к обрабатываемой поверхности. Длинные оправки (50–70 мм) удобны для глубоких пазов, короткие (20–30 мм) дают большую жёсткость и меньшее биение.
- Тип резьбы и её шаг — для насадок с резьбовым креплением. Чаще всего используется резьба M3, M4 или M5. Ошибка в шаге резьбы приведёт к тому, что насадка не накрутится или будет сидеть неплотно.
- Балансировка и биение — для точных работ (ювелирка, стоматология) важно, чтобы оправка была отцентрована. Дешёвые оправки часто имеют заметное биение, что приводит к вибрации, ухудшению качества обработки и быстрому износу насадок.
- Способ фиксации насадки — для мягких оснасток (войлок, фетр) предпочтительны оправки с прижимной шайбой, чтобы насадка не деформировалась. Для абразивных кругов — жёсткая фиксация винтом.
- Совместимость с типом насадки — не все оправки универсальны. Например, оправка под отрезной круг не подойдёт для полировального диска, и наоборот. Перед покупкой стоит проверить, какая оснастка уже есть в наличии.
Типичная ошибка — попытка использовать оправку с хвостовиком 3 мм в цанге, рассчитанной на 2,35 мм, или наоборот. Это приводит либо к невозможности зажима, либо к повреждению цанги. Другая распространённая проблема — игнорирование биения: даже небольшой люфт на высоких оборотах превращает точную работу в грубую обработку с риском поломки насадки.
Также стоит учитывать, что оправки для мини-насадок не рассчитаны на большие усилия резания — они предназначены для лёгких работ с малым съёмом материала. Попытка использовать их как полноценные фрезы или свёрла приводит к быстрому износу и поломке как оправки, так и инструмента.