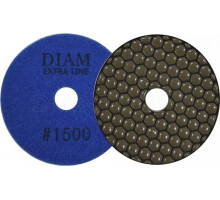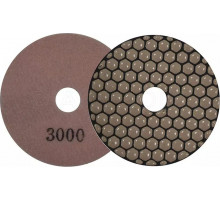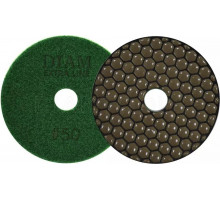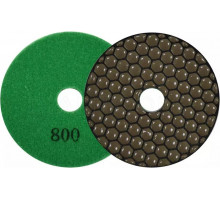
Гибкий абразив на алмазной связке: суть и конструкция
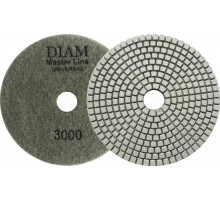
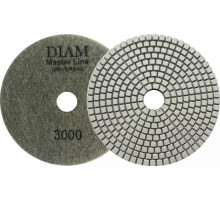
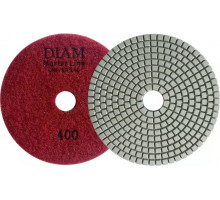
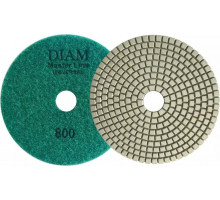
Алмазные гибкие шлифовальные круги (АГШК) представляют собой инструмент, в котором абразивная крошка закреплена на эластичной полимерной или каучуковой основе. В отличие от жестких алмазных чашек или борфрез, этот инструмент способен адаптироваться к рельефу поверхности, не оставляя грубых царапин и не создавая жестких переходов. Основное назначение — финишная обработка, мокрое шлифование и полирование материалов, где требуется контролируемый съем материала без сколов и перегрева. Конструкция включает слой алмазного зерна (разной фракции), нанесенный на гибкую подложку, которая крепится к опорной тарелке через липучку или механический замок. Благодаря эластичности, круг обрабатывает не только плоскость, но и радиусные переходы, канавки и сложные профили.
Реальные сценарии использования и типичные задачи
Основная сфера применения — обработка твердых и хрупких материалов, где обычный абразив быстро засаливается или дает неравномерный срез. Чаще всего АГШК используют для:
- Шлифовки натурального и искусственного камня — гранит, мрамор, кварцевый агломерат. Инструмент позволяет убрать следы от алмазных фрез, выровнять стыки и подготовить поверхность под полировку.
- Обработки стекла и керамогранита — снятие фаски, обработка кромки, матирование. Гибкая структура снижает риск сколов на краях плитки или стеклянных панелей.
- Сухого и влажного шлифования бетона — удаление наплывов, затирка швов, подготовка под пропитку. Влажная обработка уменьшает пыль и перегрев, что продлевает ресурс круга.
- Полировки композитных материалов — стеклопластик, акриловый камень, литьевой мрамор. Здесь важна именно гибкость, чтобы не повредить гелькоут или декоративный слой.
Типичная ошибка — пытаться использовать АГШК для грубого обдира или снятия толстого слоя материала. Инструмент рассчитан на работу с уже подготовленной поверхностью, где требуется точность и чистота обработки. При чрезмерном давлении или высокой скорости зерно быстро выкрашивается, а подложка теряет эластичность.
Ключевые различия внутри категории: зерно, связка и форма
Внутри категории АГШК существует четкое деление по нескольким параметрам, которые напрямую влияют на результат.
- Фракция алмазного зерна — от грубой (30–50 грит) до сверхтонкой (3000–10000 грит). Грубое зерно используется для быстрого выравнивания и удаления рисок, среднее (100–400 грит) для основного шлифования, мелкое (600–1500 грит) для подготовки к полировке, а сверхтонкое (3000+) для финишного глянца. Важно понимать: чем выше номер грита, тем меньше размер зерна и тем мягче обработка.
- Тип связки — металлическая, смоляная и полимерная. Металлическая связка (обычно на основе никеля) дает агрессивный съем и долгий срок службы, но требует высокой скорости и охлаждения. Смоляная связка работает мягче, подходит для финиша и полировки, но быстрее изнашивается. Полимерная — промежуточный вариант, часто используется для универсальных работ.
- Форма и профиль — плоские круги для ровных поверхностей, чашечные для вогнутых участков, профильные для сложных контуров. Также есть круги с переменной жесткостью: мягкие для глянца и жесткие для интенсивного шлифования.
- Тип крепления — на липучке (velcro) для быстрой смены на опорной тарелке или на резьбе для жесткой фиксации. Липучка удобна при частой смене зернистости, резьба надежнее при высоких нагрузках.
Практические критерии выбора и важные нюансы
При выборе алмазного гибкого круга стоит отталкиваться не от бренда, а от конкретных условий работы. Первое — материал обрабатываемой поверхности. Для кварцевого агломерата нужны круги с мягкой связкой и мелким зерном, чтобы не перегреть смолу в составе плиты. Для гранита подойдет металлическая связка с зерном 50–100 грит для черновой обработки. Второе — тип охлаждения. При влажном шлифовании (с подачей воды) можно использовать более агрессивные круги, так как вода снижает трение и вымывает шлам. При сухом шлифовании обязательны круги с открытой структурой и специальной пропиткой, предотвращающей засаливание. Третье — совместимость с инструментом. АГШК рассчитаны на работу с прямыми шлифмашинами (болгарками) с регулировкой оборотов. Оптимальная скорость для большинства кругов — 2000–4000 об/мин. Превышение приводит к перегреву и разрушению связки, занижение — к вибрации и неравномерному износу.
Также важно учитывать ресурс круга. Он зависит от плотности алмазного слоя, качества зерна и условий эксплуатации. Дешевые круги часто имеют неравномерное распределение алмазов, что приводит к быстрой потере режущей способности. На практике это заметно уже после 2–3 квадратных метров обработки гранита. Качественный круг с равномерной пропиткой и сбалансированной связкой может работать до 15–20 квадратных метров при правильном режиме.
Еще один нюанс — необходимость обкатки. Новый круг перед работой на чистовой поверхности рекомендуется притереть на ненужном куске материала, чтобы снять верхний слой связки и обнажить зерно. Игнорирование этого этапа часто приводит к появлению глубоких царапин на финишной обработке.