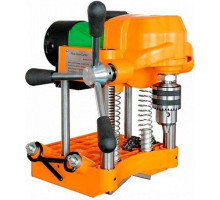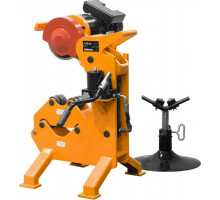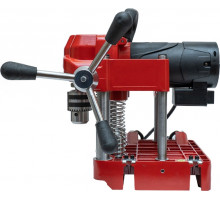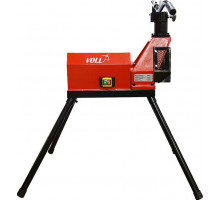
Оборудование для подготовки и финишной обработки трубного проката
Категория «Станки для обработки труб» объединяет устройства, предназначенные для механического воздействия на трубные заготовки с целью изменения их геометрии, качества поверхности или подготовки к дальнейшей сборке. В отличие от универсальных металлорежущих станков, эти агрегаты спроектированы с учетом специфики цилиндрических длинномерных деталей: необходимости надежной фиксации, предотвращения деформации стенок и обеспечения точности по всей длине. Основная задача такого оборудования — не просто снять лишний металл, а выполнить операцию без нарушения целостности и соосности трубы.
Основные сценарии применения и типовые операции
Станки для обработки труб востребованы в отраслях, где трубопроводы и металлоконструкции являются ключевыми элементами. В нефтегазовом секторе и энергетике критически важна подготовка кромок под сварку — без качественной фаски невозможно обеспечить провар шва и герметичность соединения. В машиностроении и производстве мебели часто требуется точная отрезка и зачистка торцов от заусенцев. В строительстве, при монтаже водопроводов и вентиляции, оборудование используется для нарезки резьбы и калибровки концов труб после резки. Основные технологические операции включают:
- Резка — разделение на мерные заготовки с минимальным отклонением по длине и перпендикулярностью торца.
- Снятие фасок — формирование скоса кромки под определенным углом для последующей сварки.
- Нарезка резьбы — создание винтовой канавки на наружной или внутренней поверхности для соединения муфтами.
- Калибровка — восстановление правильной геометрии конца трубы после деформации при резке или транспортировке.
- Зачистка и полировка — удаление окалины, ржавчины или грата для подготовки под покрытие или эстетичный вид.
Виды оборудования и их конструктивные различия
Внутри категории существует четкое разделение по принципу действия и типу привода. Наиболее распространены три группы: отрезные, токарные и специализированные станки.
Отрезные станки делятся на абразивные (с отрезным кругом) и ленточнопильные. Первые подходят для быстрой резки в условиях мастерской, но дают шероховатый торец и требуют последующей зачистки. Вторые обеспечивают более чистый рез и меньшую зону термического влияния, что важно для нержавеющих сталей. Главное различие — скорость реза и ресурс оснастки: ленточные пилы работают медленнее, но экономичнее на толстостенных трубах.
Трубонарезные и токарные станки предназначены для обработки торцов и нанесения резьбы. Они оснащаются револьверной головкой или суппортом с резцами. Ключевое отличие — возможность обработки одновременно нескольких поверхностей: наружной фаски, внутренней фаски и торца. Некоторые модели позволяют нарезать коническую резьбу, что критично для нефтепромысловых труб. Точность обработки на таких станках выше, чем на отрезных, так как они работают по принципу токарной обработки с вращением детали или инструмента.
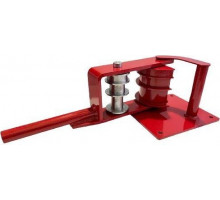
Специализированные станки включают оборудование для гибки, вальцовки, проточки канавок под уплотнительные кольца и дорнования. Эти агрегаты решают узкие задачи: например, гибочные станки с дорном предотвращают сплющивание стенок при изгибе, а дорновочные — калибруют внутренний диаметр после сварки. Выбор здесь диктуется конкретным техпроцессом, а не универсальностью.
Ключевые параметры выбора и практические нюансы
При подборе станка для обработки труб важно оценивать не только диапазон диаметров, но и реальные условия эксплуатации. Первый параметр — диапазон обрабатываемых диаметров. Производители часто указывают максимальный и минимальный размер, но на практике точность обработки падает на крайних значениях. Лучше выбирать модель с запасом по диаметру, но так, чтобы основная номенклатура труб приходилась на среднюю часть диапазона.
Второй критический момент — толщина стенки. Станок, рассчитанный на тонкостенные трубы (до 3-4 мм), может не справиться с толстостенными (10 мм и более) из-за недостаточной жесткости привода или слабой системы зажима. Для толстостенных труб обязательна мощная гидравлика или механика с большим крутящим моментом, иначе инструмент будет вибрировать, а качество обработки упадет.
Третье — тип зажимного механизма. Цанговые патроны обеспечивают высокую точность центровки, но ограничены по диапазону диаметров. Кулачковые патроны более универсальны, но требуют ручной регулировки. Для серийной обработки предпочтительны пневматические или гидравлические зажимы — они сокращают время на переустановку и исключают ошибки оператора.
Частая ошибка — игнорирование системы удаления стружки. При обработке труб образуется большое количество витой стружки, которая может забивать зону реза и приводить к поломке резцов. Наличие стружкоотвода, конвейера или продувки сжатым воздухом — не опция, а необходимость для бесперебойной работы.
Также стоит обратить внимание на возможность обработки труб с покрытием. Оцинкованные или окрашенные трубы требуют специальных режимов резания, чтобы не повредить защитный слой. Для таких материалов подходят станки с регулируемыми оборотами шпинделя и возможностью использования твердосплавного инструмента с износостойким покрытием.
Наконец, тип привода (электрический, гидравлический, пневматический) определяет мобильность и энергопотребление. Для стационарных цехов с доступом к трехфазной сети оптимальны электромеханические модели. Для монтажных работ на высоте или в полевых условиях лучше подходят гидравлические или пневматические агрегаты — они легче и не зависят от напряжения в сети.