Автоматизация дуговой сварки: как работают и где применяются полуавтоматы
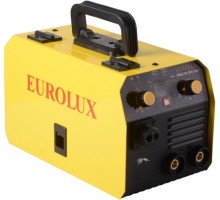
Сварочные полуавтоматы — это оборудование для механизированной дуговой сварки в среде защитного газа (MIG/MAG) или с использованием самозащитной порошковой проволоки. Главное отличие от ручной дуговой сварки (MMA) — подача электродной проволоки происходит автоматически, а сварщик управляет только положением горелки и скоростью перемещения. Это кардинально меняет производительность: полуавтомат позволяет варить длинные швы без остановок на замену электрода, обеспечивает стабильное качество соединения и минимизирует количество брызг. Основная сфера применения — работа с конструкционными, низколегированными и нержавеющими сталями, а также алюминием при условии использования импульсного режима. В отличие от сварочных инверторов для ручной дуговой сварки, полуавтоматы требуют расхода газа и расходных материалов (проволоки, сопел, наконечников), но дают в 2–3 раза более высокую скорость наплавки.
Типичные сценарии использования: производство металлоконструкций, кузовной ремонт автомобилей, изготовление ограждений, ворот, лестниц, сварка резервуаров и трубопроводов. Полуавтомат незаменим при серийном выпуске однотипных изделий, где важна повторяемость шва. Для бытовых задач — ремонт теплиц, сварка заборов, мелкий ремонт кузова — достаточно недорогих моделей с мощностью до 200 А. Для промышленного применения (сварка толстого металла, многопроходные швы) требуются аппараты с током от 300 А и возможностью работы в тяжелых режимах.
Основные разновидности и их конструктивные отличия
Внутри категории полуавтоматы делятся по типу источника тока и механизма подачи. По источнику тока различают трансформаторные, выпрямительные и инверторные модели. Инверторные — наиболее распространены благодаря малому весу (5–15 кг), стабильной дуге и возможности тонкой настройки параметров. Трансформаторные аппараты тяжелее (30–50 кг), но дешевле в ремонте и менее чувствительны к перепадам напряжения в сети, что актуально для удаленных объектов. Выпрямители — промежуточный вариант, сейчас встречаются редко, в основном в старых производственных цехах.
По типу подающего механизма полуавтоматы делятся на одновалковые и четырехвалковые. Четырехвалковые обеспечивают более плавную и стабильную подачу проволоки, особенно при использовании алюминия или порошковой проволоки, которые склонны к деформации. Для обычной стальной проволоки диаметром 0,8–1,0 мм одновалкового механизма достаточно. Также различают аппараты со встроенным подающим механизмом (компактные, для мобильных работ) и с выносным подающим механизмом (для промышленных линий, где горелка должна перемещаться на большое расстояние от источника питания).
По функционалу выделяют три уровня: базовые модели (только MIG/MAG), универсальные (MIG/MAG + MMA) и профессиональные (с импульсным режимом, синергетическим управлением, возможностью работы с алюминием и нержавейкой). Импульсный режим — это не маркетинговая уловка, а реальная необходимость для тонкостенных материалов (до 1 мм) и алюминия, так как он снижает тепловложение и уменьшает деформацию. Синергетика автоматически подбирает напряжение и скорость подачи проволоки под заданную толщину металла и диаметр проволоки, что резко упрощает обучение новичков.
Ключевые параметры выбора: что реально влияет на результат
При выборе полуавтомата важно отсечь второстепенные характеристики и сосредоточиться на тех, которые определяют качество шва и удобство работы. Первый параметр — диапазон сварочного тока. Для бытовых задач (металл до 3–4 мм) достаточно 150–200 А. Для ремонта автомобильных кузовов (тонкий металл 0,8–1,5 мм) нужен аппарат с нижним порогом не выше 30–40 А, иначе прожжете деталь. Для промышленной сварки листов 8–12 мм требуется ток от 250 А и выше. Второй важный момент — режим работы (ПВ или ПН). ПВ 60% при 200 А означает, что аппарат может варить 6 минут из 10 без перегрева. Для интенсивной работы выбирайте ПВ не ниже 60% при максимальном токе для ваших задач.
Третий параметр — тип проволоки и ее диаметр. Бытовые полуавтоматы рассчитаны на проволоку 0,6–0,8 мм, профессиональные — до 1,6 мм. Убедитесь, что аппарат поддерживает нужный вам диаметр. Четвертое — наличие газового клапана и возможность работы без газа (с порошковой проволокой). Это расширяет сферу применения: на улице в ветреную погоду газ сдувает, и самозащитная проволока становится единственным вариантом. Пятое — длина кабеля горелки и масса провода. Стандартная длина 3 м, для работы на высоте или с крупногабаритными конструкциями нужен 5 м. Шестое — защита от перегрева и стабилизация напряжения. В условиях нестабильной сети (дачи, стройплощадки) выбирайте модели с функцией компенсации просадок напряжения, иначе шов будет нестабильным.
Типичная ошибка новичков — покупка мощного аппарата для тонкого металла без регулировки минимального тока. В результате невозможно настроить дугу для листа 1 мм, и работа превращается в борьбу с прожогами. Другая распространенная проблема — игнорирование системы охлаждения. Для длительной работы на токах выше 250 А необходимо водяное охлаждение горелки, иначе она перегревается за 10–15 минут непрерывной сварки. Также важно учитывать, что полуавтомат требует качественного газа (CO2 или смесь Ar+CO2), и экономия на газе приводит к пористости шва. Наконец, обратите внимание на доступность расходных частей: сопла, наконечники, каналы для проволоки должны быть в продаже, иначе аппарат превратится в бесполезный груз.
Нюансы эксплуатации и ограничения
Сварочные полуавтоматы чувствительны к качеству проволоки. Ржавая или влажная проволока вызывает разбрызгивание и дефекты шва. Храните проволоку в сухом месте, используйте специальные чехлы. Газовый баллон должен быть оборудован редуктором с расходомером — оптимальный расход газа 8–12 л/мин для CO2 и 12–16 л/мин для смеси. При работе на улице в ветер расход увеличивают до 20 л/мин или переходят на порошковую проволоку. Еще один важный момент — полярность. Для MIG/MAG сварки стальной проволокой используется обратная полярность (плюс на горелке), для порошковой проволоки без газа — прямая (минус на горелке). Несоблюдение полярности приводит к плохому проплавлению и сильному разбрызгиванию.
Полуавтомат не является универсальным инструментом. Он плохо подходит для сварки в труднодоступных местах из-за габаритов горелки. Для вертикальных и потолочных швов требуется опыт и правильная настройка режимов (обычно снижают ток и увеличивают скорость подачи проволоки). Также полуавтомат неэффективен для сварки чугуна, титана и большинства цветных металлов без специальных присадок и режимов. Для этих материалов лучше использовать TIG-сварку (аргонодуговую). Понимание этих ограничений поможет избежать разочарования и выбрать аппарат, который действительно решит ваши задачи, а не создаст новые проблемы.